 Крупнее

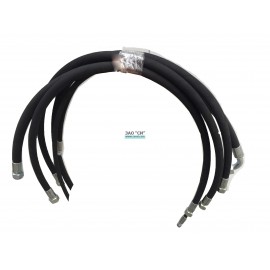
Рукава высокого давления как важный элемент гидравлической системы
Рукава высокого давления как важный элемент гидравлической системы

Категории
 Прочее, ИнструментРВД Рукава высокого давленияРукава высокого давления как важный элемент гидравлической системы Крупнее
Рукава высокого давления как важный элемент гидравлической системы
Рукава высокого давления как важный элемент гидравлической системы
Рукава высокого давления являются очень важным элементом гидравлической системы. Поэтому качество РВД является залогом бесперебойной работы Вашего оборудования.
В условиях суровых морозов на всей территории страны не редки случаи, когда установленный на технику РВД в течение всего нескольких часов работы начинает течь. Каковы же причины возникновения такой скорой поломки даже на качественном импортном оборудовании? Можно ли избежать простоя техники, потери рабочей жидкости, времени и финансов?
Предприятие уделяет очень большое внимание качеству закупаемых запасных частей. И это неудивительно, ведь репутация завоевывается годами, а теряется в один момент. Именно поэтому, первое, на что мы обращаем внимание, это то, что даже импортные РВД не однородны по своему качеству. Рукав, произведенный в странах Юго-Восточной Азии, Индии и странах Восточной Европы, при всей своей низкой стоимости, во многом уступает рукаву, произведенному в западной Европе. Основные различия состоят в рабочей температуре: рукав не всегда устойчив к температуре ниже -25°С, наружные и внутренние диаметры рукавов не выдерживают требований стандартов, а если и выдерживают, то с отклонениями по крайним значениям, оплетка или навивка из металла при отрезе даже на высокотехнологичном оборудовании деформируется. Важным является и состав сырья при изготовлении РВД - невозможность полноценного контроля за процессом его производства в Азии и Восточной Европе, приводит к изменению в конечном итоге правильных пропорций состава резины.
Мы рекомендуем к использованию только рукав, произведенный на высококачественном оборудовании в Европе. Пусть его цена на 10-15% выше аналогов из Азии и Восточной Европы, но истина «скупой платит дважды» проявляется в этом случае, как нельзя лучше, и, поэтому экономия при покупке рукава приводит только к возрастанию расходов на его замену. Применение более качественного итальянского рукава сократит простои, так как рукав полностью соответствует отечественным и западным стандартам, что облегчает работу по сборке рукава, сохраняет эластичность при температурах до -35-40°С. Кроме того, огромные территории России каждую зиму переживают период длительных суровых морозов и применение морозостойкого рукава просто необходимо. Наша компания предлагает не только стандартный рукав (до -40°С), но и морозостойкий, который способен сохранить свои параметры и при -55°С. Преимущества такого рукава очевидны - можно работать при очень низких температурах, не боясь повредить гидравлическую систему. Кроме того, он не теряет своих качеств и при высоких летних температурах, так что использовать его можно круглый год.
Резиновые рукава и шланги.
Мы предлагаем Вам широкий выбор резиновых шлангов и рукавов различного предназначения собственного и импортного производства. В нашем каталоге Вы без труда подберете изделие, предназначенное для выполнения задач, стоящих перед Вами, а консультация наших специалистов предоставит всю необходимую информацию:
Резиновые рукава для сварки и резки металлов;
Рукава напорные и всасывающие, с усилением и каркасами;
Рукава и шланги для различной техники, конструкций и оборудования;
Резиновые шланги для бытовых и промышленных нужд.
Отличительной чертой выпускаемой нами продукции являются высокая прочность и износостойкость, отличные эксплуатационные характеристики и надежность в эксплуатации.
Рукава высокого давления, часто именуемые специалистами просто РВД, применяются в качестве гибких соединений, по которым осуществляется передача под высоким давлением жидкостей в гидравлических системах машин и агрегатов (горное и шахтное оборудование, строительные, дорожные, сельскохозяйственные машины, тракторы, станки и т.п.), работающих в районах умеренного, тропического и холодного климата, гидравлических насосных станциях и т.д..
Гибкая часть РВД характеризуется тем, что с ее помощью может надежно транспортироваться гидравлическая жидкость в конкретных условиях окружающей среды, давления, температуры и характеристики изгиба в пространстве. Изделия работоспособны в рабочих средах и температурах, указанных в таблице:
Рабочая среда Температура рабочей среды, °С
Бензин от -40 до +25 °С
Керосин, гидравлические и моторные масла
на основе нефти и их заменители от -40 до +100 °С
Водомасляная эмульсия от +5 до +100 °С
Вода от +5 до +93 °С
На практике применения РВД различают:
- рукава поставляемые в погонных метрах;
- комплектные рукава, оснащенные присоединительной арматурой.
Шланги.
Шланги нашли широкое применение в производстве, в быту, да и в жизни человека в целом, ведь это вещь простая и незаменимая.
Каждый, у кого есть маленький кусочек земли или сада, не говоря о больших плантациях, использовали шланг для полива растений. Другое дело правильный выбор инструмента для сада и огорода, а в частности шланга.
Вашему вниманию мы предоставляем обширную серию выбора шлангов для полива, различных длин, размеров и цветов.
Содержание
1 Конструкция
2 Техническая характеристика
2.1 Оплёточная конструкция
2.2 Навивочная конструкция
2.3 Сравнение оплёточной и навивочной конструкций рукавов
2.4 Рабочее давление.
2.4.1 Рабочие температуры.
2.4.2 Радиус изгиба рукава.
3 Сопоставление технических параметров РВД разного производства
4 Сфера использования и правила эксплуатации
РВД.
РВД представляет собой резиновое изделие, устойчивое к маслам и бензинам. Обладая отличными рабочими характеристиками и устойчивости в жестких рабочих условиях (высокое атмосферное давление, сопротивляемость к озону, бензину, маслу, коррозии), обеспечивающейся специальным покрытием и армированию из оплетки высокой прочности, состоящей из стали, текстиля или синтетики и проложенной в 1, 2, 4, 6 слоев.
Фитинг
Металлические фитинги изготовляются по установленному регламентированному стандарту(ГОСТ, JIS, ISO, DIN, BSP, JIC, ORFS, BANJO, NPTF) Fe/Zn - антикоррозийное напыление. Фитинг может быть прямым или выполнен под углом относительно оси рукава в 45° и 90°, с прямым/конусным сопряжением в 24°, 37°, 60°, 74°.
Расшифровка обозначений по ГОСТу - 08-25-0450 (М16х1,5) :
08 - внутренний диаметр рукава (в миллиметрах),
25 - давление (МПа),
0450 - длина (в миллиметрах),
М16х1,5 - присоединительная резьба.
Для сборки и опрессовывания гидравлических компонентов применяется специализированное станочное оборудование различных видов, к которому чаще всего относят отрезные и окорочные станки, а также станки для опрессовывания.
Техническая характеристика.
Важнейшим отличием европейских РВД от отечественных является то, что на Западе DN (диаметр условного прохода) указывается в английской (дюймовой) системе измерений. Это не составляет разницы в размерах большинства РВД, однако такие все же бывают. Например, рукав европейского производителя с DN 12 имеет 12,7 мм, что превышает аналогичный показатель отечественного РВД. Минимальный радиус изгиба абсолютно идентичен стандартизированным отечественным значениям.
Оплёточная конструкция.
Самыми конструкционно популярными и востребованными являются РВД с оплеткой. С 1997 года, в Европе изготовление резиновых РВД с металлическими оплётками диктуются определенными межъевропейскими стандартами EN 857, а также EN 853. Эти стандарты задают направление процессу изготовления РВД, предназначенных для передачи гидрожидкостей (см. ISO 6743-4) при температуре -40 – 100 градусов Цельсия, либо с водомасляными эмульсиями с температурами от -40 до 70 градусов. Так как в отечественных гидроприводных системах обычно тоже применяются жидкости, соответствующие вышеуказанному ISO, то требования европейских стандартов вполне приемлемы и к отечественным рукавам высокого давления.
По EN 853 выделяют 4 вида оплеточных рукавов: 1ST, 2ST, 1SN, 2SN. Первые два – это РВД с двумя и одной оплетками из латунированной проволоки. Конструктивно эти типы РВД приближенны к отечественному стандарту – ГОСТ 6286-73. 1SN и 2SN обладают одним важным отличительным от предыдущих признаком – нержавеющая сталь в оплетке, а в остальном они аналогичны предыдущим. Их конструкция при изготовлении требует более тонкого внешнего резинового слоя, что позволяет армировать РВД без предварительных зачисток внешнего резинового слоя.
Стандарт EN 857 распространяется на РВД, ранее известных как «COMPACT», и обозначает их 1SC и 2SC. РВД такой конструкции преимущественно используются в производстве кранов, так как имеют минимальный радиус изгиба. Наименование рабочих сред аналогично другим типам оплеточных РВД.
Навивочная конструкция
Вторая группа РВД определяется стандартом EN 856.
РВД навивочной конструкции по ЕN 856 изготовляются в четырёх вариантах: 4SP – оснащен четырьмя спиральными навивками из стальной проволоки, используется в условиях средних давлений; 4SH – армирован четырьмя навивками из проволоки высокой прочности, применяется в условиях высоких давлений; R12 – тяжелый рукав обладает четырьмя навивками предназначен для длительных работ при высоких температурах и средних давлениях; R13,R15 - РВД оснащенный множеством спиралей (обычно шестью) используется для передачи наиболее тяжёлых рабочих материалов при максимальных давлениях, больших нагрузках и отличается повышенным эксплуатационным сроком.
РВД навивочной конструкции в Европе изготавливаются несколькими фирмами в небольшом количестве, основную часть которого составляет рукав 4SP. Несмотря на это выпуск РВД типа 4SH возрос, так как он пользуется большим спросом на экскаваторы.
РВД типа 4SH отличаются сверхвысоким рабочим давлением, герметичностью и увеличенным уровнем минимального разрывного давления. Последний показатель минимален у РВД R12, однако, это не влияет на их стоимость. Всё потому, что РВД 4SP и 4SH согласно ISO 6803 устойчивы к 400.000 циклам в минуту при температуре 100°С, в то время, как РВД R12 и R13 работоспособны при осуществлении не менее 500.000 двойных циклов при температуре 120°С и давлении, превышающем рабочее более чем в 2 раза.
Сопоставление навивочных и оплеточных РВД.
В навивочных РВД витки наматываются перпендикулярно оси рукава, в то время как в оплёточных РВД витки наматываются по винтовой линии (причём разные винтовые линии намотаны крест-накрест). В виду этих особенностей при схожей толщине проволок и едином их количестве, в навивочных РВД проволоки устойчивы к более высоким давлениям. Однако в навивочных РВД витки проволоки при изгибе РВД легче расходятся, и ,следовательно, их минимальный радиус изгиба намного меньше, чем у сопоставимых рукавов оплёточной конструкции. В силу последнего обстоятельство подавляющее большинство РВД выполняются по оплёточной схеме.
К основным параметрам, определяющим качество РВД относят:
1. Рабочее давление РВД.
2. Диапазон рабочих температур.
3. Радиус изгиба рукава.
4. Используемое покрытие (верхний слой) рукава.
Рабочее давление РВД.
Рабочее давление для РВД определяется по DIN для каждого типа рукава. Все выпускаемые РВД должны соблюдать показатели по давлению в DIN, но РВД некоторых производителей превышают данные значения DIN, что говорит о технологическом процессе высокого качества данного производителя.
Значения рабочего давления для одно- и двух оплеточных рукавов (1SN, 1ST, 2SN, 2ST) устанавливаются в DIN EN 853 (ссылка на DIN) - немецким изданием европейского стандарта, которое без каких-либо изменений принимается всеми членами Европейского комитета по стандартизации (CEN) и Европейского электротехнического комитета по стандартизации (CENELEC).
Диапазон рабочих температур.
Рабочей температурой определяется температурой рабочей жидкости в РВД, при которой РВД функционирует в нормальном режиме. Нормы DIN 856 и 857 предусматривают работу в диапазоне от – 40 до +100 градусов. Некоторые производители выпускают РВД специально разработанные для использования в экстремальных условиях с диапазоном температур от – 55 до +155 градусов.
Радиус изгиба рукава.
Радиус изгиба рукава – является одной из важнейших технических характеристик РВД. Чем меньше данный показатель, тем удобнее работать в РВД при его установке и эксплуатации. Радиус изгиба измеряется на внутренней стороне дуги. Уплощение шланга при этом не должно превышать 10% от исходного внешнего диаметра. Перед изгибанием шланга внешний диаметр измеряется раздвижным калибром. Шланг затем сгибается и уплощение снова измеряется раздвижным калибром.
Поиск
Свяжитесь с нами
 Качество и инновации
 Сервис и обучение
 Гарантии
 Доставка в любую точку
 Удобство оплаты и покупки


